
 Español
 English
 русский
Inicio / Noticias / Noticias de la Industria / Guía de plástico ECTFE: propiedades, aplicaciones y consejos de soldadura por fusión para profesionales de tuberías
El plástico ECTFE rara vez recibe la atención que disfrutan el PTFE o el PVDF, pero se mantiene en silencio en algunos de los entornos de servicio más difíciles de la industria moderna. Si su trabajo implica productos químicos agresivos, líneas de proceso de alta pureza o tuberías de fluoropolímero que deben cortarse, instalarse y unirse en el sitio, el ECTFE es un material que vale la pena comprender adecuadamente.
Fabricamos equipos de soldadura por fusión de tuberías y las herramientas que los respaldan, por lo que nuestra atención tiende a centrarse en la unión y no solo en la hoja de datos. Esta guía cubre qué es el plástico ECTFE, dónde funciona mejor, cómo se compara con los fluoropolímeros que ya conoce y qué significa todo eso cuando llega el momento de prepararlo y soldarlo.
ECTFE significa etileno clorotrifluoroetileno. Es un fluoropolímero termoplástico semicristalino, construido como un copolímero alterno de etileno y clorotrifluoroetileno en proporciones aproximadamente iguales. Esa estructura explica la mayor parte de su comportamiento: el flúor y el cloro en la cadena brindan resistencia química, mientras que los segmentos de etileno aportan dureza mecánica y, fundamentalmente, procesabilidad en estado fundido.
Ese último punto separa el ECTFE del PTFE. El ECTFE se puede extruir, moldear por inyección, rotomoldear y soldar térmicamente, lo que lo hace práctico para tuberías, láminas, accesorios, revestimientos y revestimientos de válvulas en lugar de solo para juntas y formas sinterizadas. Llega al mercado en forma de gránulos de resina, como recubrimiento en polvo y como tubos, láminas y componentes moldeados terminados.
Cada grado está formulado de manera un poco diferente, así que trate las figuras a continuación como una imagen general en lugar de una especificación. La ficha técnica de su proveedor de resina siempre gana.
| Propiedad | Comportamiento típico |
|---|---|
| maquillaje químico | Copolímero alternativo de etileno y clorotrifluoroetileno |
| Punto de fusión | Alrededor de 240°C |
| densidad | Aproximadamente 1,68 g/cm³ |
| Temperatura de servicio | Aproximadamente -76 °C a 150 °C |
| Resistencia química | Ácidos fuertes, bases, oxidantes y disolventes clorados. |
| Permeabilidad | Muy bajo en gases, vapores y humedad. |
| Inflamabilidad | Autoextinguible, UL 94 V-0 en grados típicos |
| Procesamiento | Extrusión, moldeo por inyección, rotomoldeo, soldadura por fusión. |
Generalmente, dos filas deciden si ECTFE es la respuesta correcta para un proyecto: resistencia química y temperatura de servicio. El perfil de resistencia es lo suficientemente amplio como para que el ECTFE haga frente a soluciones cáusticas concentradas y ácidos oxidantes que afectan a otros fluoropolímeros, mientras que el límite máximo de aproximadamente 150 °C lo mantiene por debajo de la familia de los perfluoroalcoxi.
Lo que los une es la necesidad de durabilidad en contacto con algo desagradable, a una temperatura que derrotaría al polietileno o al polipropileno. Esta es también la razón por la que los fabricantes de tuberías con experiencia en PE y PP-R a menudo se encuentran trabajando con ECTFE y sus parientes.
| Materiales | Procesable en fusión | Techo de servicio típico | donde se destaca | tener en cuenta |
|---|---|---|---|---|
| ECTFE | si | Alrededor de 150°C | Bases fuertes y ácidos oxidantes, baja permeabilidad, buena resistencia a la abrasión. | Techo de temperatura más bajo que PFA o PTFE |
| PVDF | si | Alrededor de 150°C | Rígido, fuerte, ampliamente disponible en tuberías y accesorios. | Más vulnerable a bases fuertes y algunos disolventes polares. |
| PTFE | No, sinterizado | Alrededor de 260°C | Mayor resistencia química, muy baja fricción | No soldado por fusión; unidos por juntas, bridas o revestimientos |
| PFA | si | Alrededor de 260°C | Alta pureza combinada con resistencia a altas temperaturas. | Cuesta más y es más suave que el ECTFE |
Si la condición de servicio es cáustica o fuertemente oxidante, el ECTFE a menudo supera al PVDF. Si necesita el techo con la temperatura más alta independientemente del coste, el PFA o el PTFE se hacen cargo. Todo lo demás es una negociación entre temperatura, mezcla química, carga mecánica y presupuesto.
Las tuberías y accesorios de ECTFE normalmente se unen mediante fusión a tope o soldadura por infrarrojos en lugar de fusión por encaje, y los parámetros de la unión provienen del proveedor de resina y tubería. La fusión de zócalos es más común en los sistemas PVDF. Aun así, se aplican las mismas disciplinas en todos ellos: superficies limpias, la temperatura de calentamiento correcta, los tiempos de permanencia y enfriamiento correctos y ningún movimiento mientras la junta fragua.
Eso significa equipos con control de temperatura realmente ajustable y repetible en lugar de un dial con marcas positivas. Una máquina que mantiene su punto de ajuste durante un largo día de trabajo le brinda una soldadura que puede defender, especialmente en un fluoropolímero donde la ventana de procesamiento es más estrecha que la del polietileno. Es un tema al que volvemos a menudo, por eso escribimos una breve guía sobre cómo elegir la máquina de soldadura por fusión por encaje adecuada para diferentes requisitos de materiales .
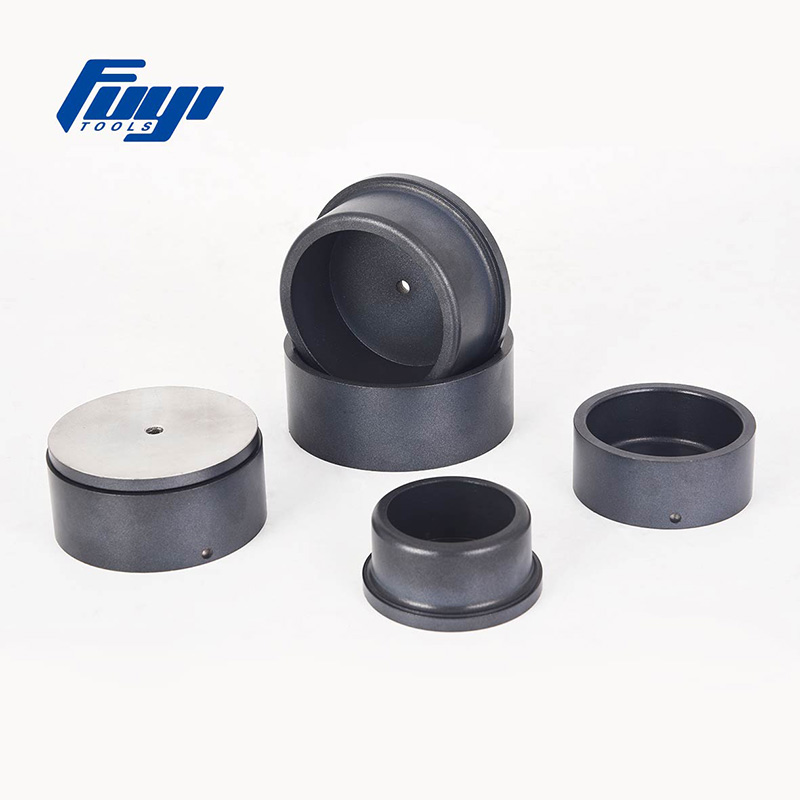 Máquina de soldadura por fusión de zócalo portátil FYDLL110 para PE, PP, PVDF, PB Soldadora por fusión digital portátil con temperatura ajustable y rango de 220 a 260 °C, adecuada para uniones de tuberías de PE, PP, PVDF y PB. Ver producto →
Las máquinas construidas para trabajar con PVDF, PE y PP muestran cómo se ve en la práctica un ciclo de calentamiento controlado, y esa experiencia se traslada cuando se pasa a un nuevo material.
Si utiliza un fluoropolímero demasiado caliente, corre el riesgo de degradarse, decolorarse y generar vapores que no desea en un taller. Si lo haces demasiado frío, obtendrás un porro que parece aceptable y falla silenciosamente bajo presión. La estrecha banda entre esos dos resultados es la razón por la que una herramienta de calentamiento calibrada y una pantalla digital son más importantes aquí que en una línea de PE estándar.
El ECTFE tiene una baja energía superficial, por lo que la contaminación, el polvo, la humedad y la capa oxidada que queda al cortar van en su contra. Corte a escuadra, desbarbe y luego raspe o desgaste la zona de soldadura inmediatamente antes de calentar. Un pequeño conjunto de herramientas de preparación de superficies cubre la mayor parte de ese trabajo en el sitio.
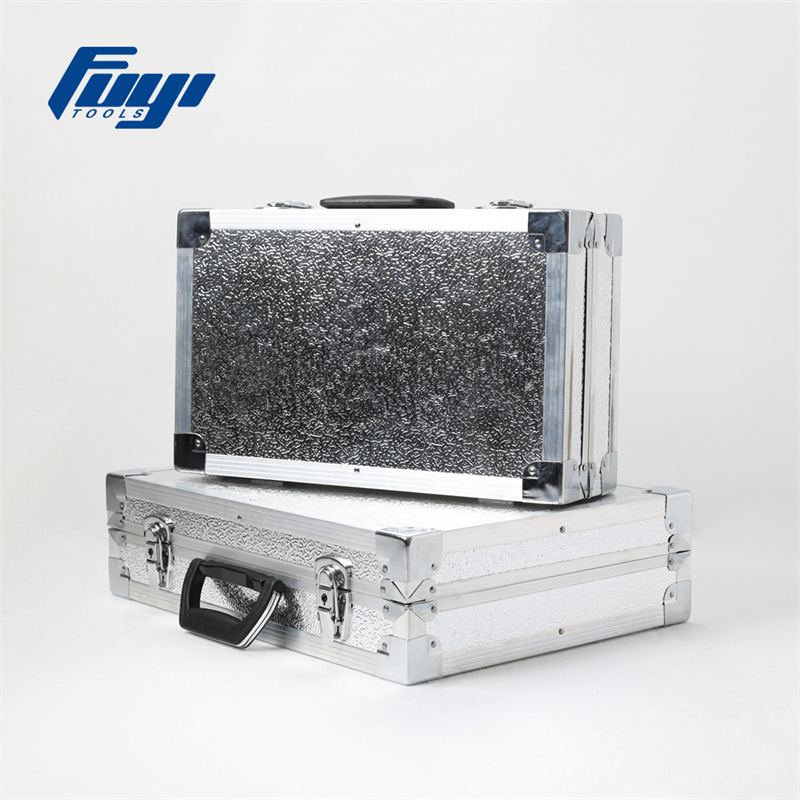 Raspador de tubos por electrofusión FYEPS400 para HDPE, PP-R y PP Herramienta raspadora profesional para preparar superficies de tuberías plásticas de hasta Ø 400 mm antes de la electrofusión, compatible con materiales HDPE, PP-R y PP. Ver producto →
Hangzhou Fuyi Tools ha pasado 16 años construyendo equipos de fusión de tuberías y las herramientas que los rodean, desde máquinas de fusión de enchufes digitales y de temperatura constante hasta máquinas de electrofusión en estilos de transformador e inversor. Junto a ellos se encuentran los elementos más pequeños que deciden la calidad de una unión: cortadores, herramientas de biselado, alicates de anillo frío, almohadillas de medición y raspadores.
Para la fabricación en taller, donde los carretes se prefabrican antes de llegar al sitio, una unidad fija marca una diferencia real en cuanto a consistencia y ritmo, porque el operador no está luchando contra la gravedad y una tubería en movimiento al mismo tiempo.
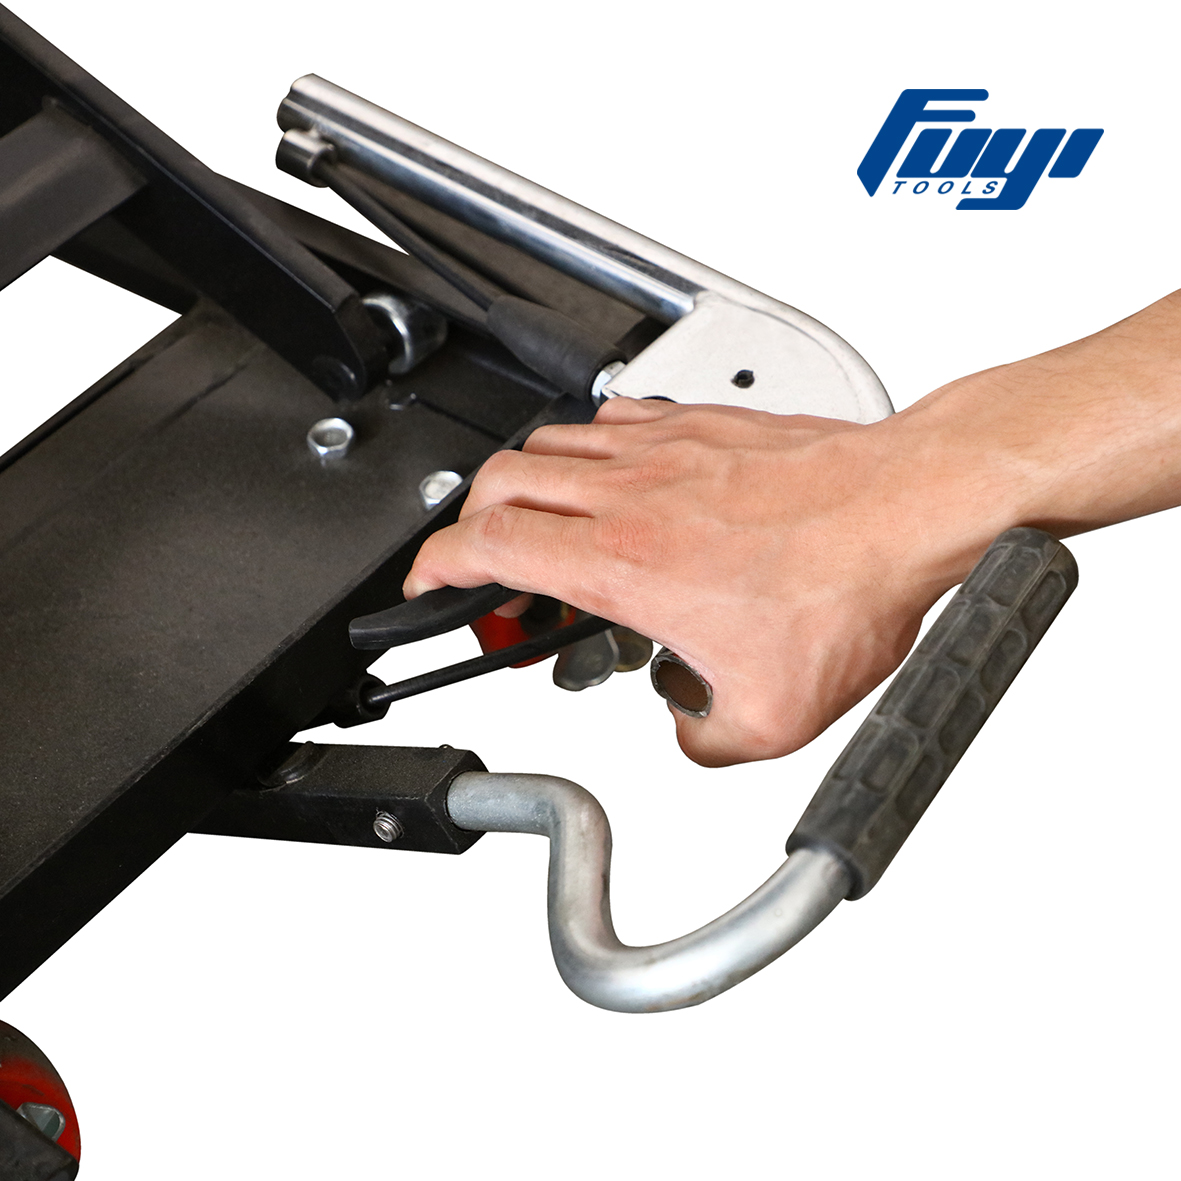 Máquina de soldadura por fusión con zócalo de banco, 50-160 mm, con elevador Soldadora por fusión a encaje de mesa con elevador y portatubos, para tubos de PP-R, HDPE, PB y PP desde 32mm hasta 160mm. Ver producto →
Si ya utiliza equipos de PE y PP-R, el paso a los fluoropolímeros es principalmente una cuestión de parámetros, paciencia y preparación limpia, más que un oficio completamente nuevo.
Ya sea que ya esté ejecutando líneas de fluoropolímero o pasando a ellas desde PE y PP-R, los fundamentos no cambian: conozca el material, controle la temperatura, prepare la superficie y deje que la junta se enfríe. El plástico ECTFE recompensa esa disciplina con un servicio prolongado y silencioso en lugares donde muy poco más dura.
Si desea hablar sobre una aplicación específica, nuestro equipo estará encantado de ayudarle a encontrar la máquina y las herramientas adecuadas para la tubería y el material que está utilizando.

 +86-158 6813 9123
 +86-571-82432777
 selena.zhong@fuyitools.com
 No.7 Yangguang Road, Linpu Industrial Area, Hangzhou City, Zhejiang Province, China
Derecho de autor © 2024 Hangzhou Fuyi Tools Co., Ltd. Reservados todos los derechos.
| Fabricantes mayoristas de máquinas de soldadura por fusión PPR


