
 Español
 English
 русский
Inicio / Noticias / Noticias de la Industria / Tuberías resistentes a productos químicos: selección de materiales y métodos de soldadura confiables
Cuando una planta química necesita una nueva línea de transferencia para hipoclorito de sodio, la selección de la tubería no es una decisión de plomería de rutina. La temperatura, la concentración e incluso trazas de impurezas pueden convertir un termoplástico aparentemente adecuado en un componente con fugas o quebradizo en cuestión de meses. La misma lógica se aplica al drenaje industrial, al tratamiento de aguas residuales y a los servicios públicos de proceso. Lo que elijas para transportar el producto químico importa, pero también lo es cómo unes la tubería.
La resistencia química no es una propiedad única. Describe cómo un polímero resiste una sustancia química específica a una concentración y temperatura específicas. Un polímero que maneja ácido sulfúrico al 30% a temperatura ambiente puede fallar rápidamente a 60°C. Comprender los modos de ataque le ayudará a formular las preguntas correctas al revisar las hojas de datos.
Estos mecanismos pueden ocurrir simultáneamente. Por este motivo, las hojas de datos de materiales por sí solas no son suficientes; debe verificar la compatibilidad química con una referencia reconocida y considerar la temperatura de servicio real.
La mayoría de las tuberías de proceso para uso químico utilizan uno de cuatro termoplásticos: PEAD, polipropileno (PP), PVDF o CPVC. Cada uno tiene un perfil de resistencia química y un método de instalación distintos. La siguiente tabla es una vista simplificada para fines de planificación. Consulte siempre una tabla de compatibilidad actual, como PPI TR-19, antes de realizar una especificación final.
| Materiales | Servicio químico típico | Limitaciones | Método de unión |
|---|---|---|---|
| HDPE | Ácidos diluidos, álcalis, sales y muchos compuestos orgánicos. | No apto para oxidantes fuertes ni muchos disolventes clorados a temperaturas elevadas. | Fusión a tope, electrofusión. |
| polipropileno | Amplia resistencia a disolventes orgánicos y una amplia gama de ácidos. | Temperatura de servicio limitada; no es ideal para agentes oxidantes fuertes | Fusión alveolar, fusión a tope |
| PVDF | Excelente resistencia a ácidos fuertes, halógenos y disolventes. | Mayor costo de materia prima; parámetros de fusión más exigentes | Soldadura por fusión |
| CPVC | Buena resistencia a ácidos calientes, muchos corrosivos y productos químicos industriales. | No siempre es compatible con aromáticos y algunos disolventes clorados. | Cementación solvente o soldadura por fusión |
Por ejemplo, el HDPE puede manejar muchos ácidos y cáusticos diluidos, lo que lo convierte en un caballo de batalla en líneas de neutralización y aguas residuales. Sin embargo, los solventes clorados pueden causar hinchazón y permeación, por lo que es posible que se requiera PVDF u otro polímero de alto rendimiento. En todos los casos, la articulación sigue siendo la parte más vulnerable del sistema.
Una tubería con excelente resistencia química es inútil si falla la unión. Las juntas soldadas en termoplásticos se crean fundiendo la superficie de la tubería y el accesorio. Cuando se hace correctamente, la unión es homogénea: sin junta, sin adhesivo, sin acoplamiento mecánico que se degrade. Esta es la razón por la que se prefiere la soldadura por fusión para servicios químicos.
Dos métodos dominan para las tuberías de HDPE y PP: fusión por encaje para diámetros más pequeños y electrofusión para juntas más grandes o en campo. La electrofusión utiliza una corriente eléctrica inyectada a través de un cable de resistencia en el accesorio para fundir ambas superficies. El proceso depende de que la máquina de soldar proporcione voltaje y tiempo precisos. Una máquina de soldadura por electrofusión adecuada para diámetros de tubería de hasta 160 mm puede producir resultados repetibles cuando la salida es estable.
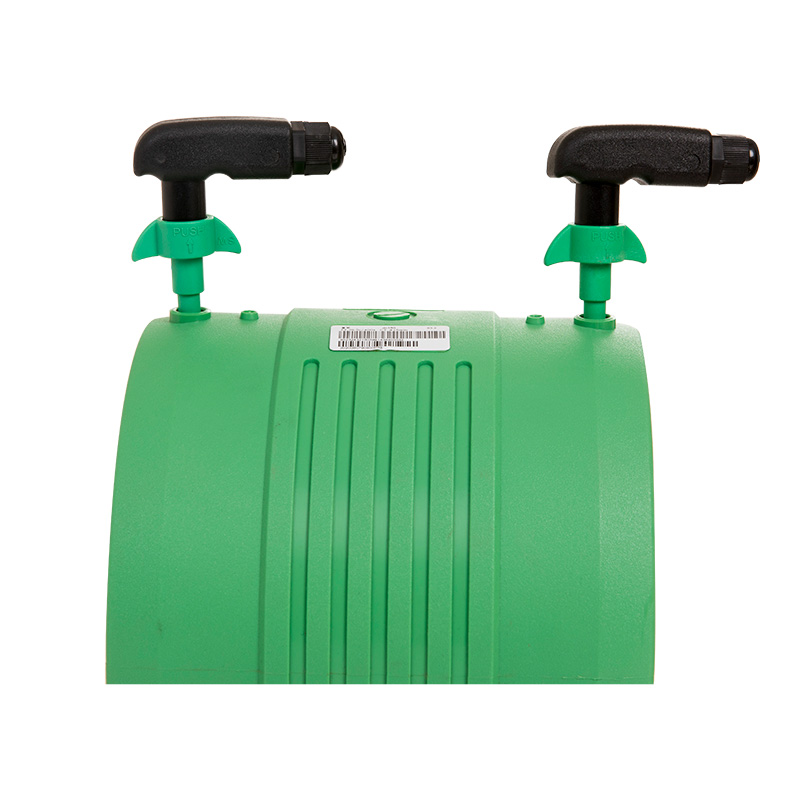 Máquina de soldadura por electrofusión para tubos de polietileno de 20-160 mm Esta máquina une tubos de HDPE y PP mediante electrofusión, con tensión y tiempo regulables para diámetros de hasta 160mm. Su control y monitoreo automatizados garantizan uniones consistentes y confiables para aplicaciones de agua y gas. Ver producto →
Para conocer más profundamente cómo funciona el proceso de fusión, puede leer sobre el mecanismo de trabajo de la soldadura por electrofusión.
Para electrofusión, la superficie de la tubería se debe raspar y limpiar antes de soldar. Una fina capa oxidada sobre el HDPE impide que la masa fundida se adhiera correctamente. Si omite este paso, la junta puede verse bien pero desarrollar una fuga bajo carga química.
Un raspador de tubos de electrofusión exclusivo elimina la capa de oxidación y raspa ligeramente la superficie. Es una pequeña herramienta con un gran impacto en la integridad de las articulaciones. Algunos raspadores están diseñados para diámetros exteriores de tuberías de hasta 400 mm, cubriendo una amplia gama de aplicaciones de electrofusión. Un raspador correctamente ajustado también le ayuda a evitar una profundidad desigual, que es una causa común de una fusión deficiente.
 Herramienta raspadora de tuberías de HDPE para preparación de electrofusión de hasta 400 mm Este raspador elimina la oxidación y deja áspera la superficie exterior de tuberías de hasta 400 mm antes de la electrofusión, lo que garantiza la integridad adecuada de la junta. Su profundidad constante ayuda a evitar defectos de fusión comunes. Ver producto →
La fusión por encaje de tuberías de PP y HDPE requiere que la tubería y el accesorio se calienten a la misma temperatura antes de la inserción. Las máquinas de soldar portátiles que dependen de un termostato simple pueden desviarse a medida que cambia la temperatura ambiente. Una máquina de fusión por encaje digital con una pantalla clara de temperatura brinda al operador información para confirmar que la placa calefactora se encuentra en el punto de ajuste correcto.
Las máquinas digitales también le permiten establecer diferentes ajustes de temperatura para diferentes materiales, lo cual es importante cuando instala PP y HDPE en el mismo trabajo. Una buena máquina tendrá un controlador de temperatura estable y un cabezal calefactor duradero que mantiene la temperatura cuando fusionas varias uniones seguidas. Por ejemplo, una máquina de soldadura por fusión por encaje digital de 63 mm con pantalla LED de temperatura cubre un rango de tamaño común para tuberías de PP-R y HDPE.
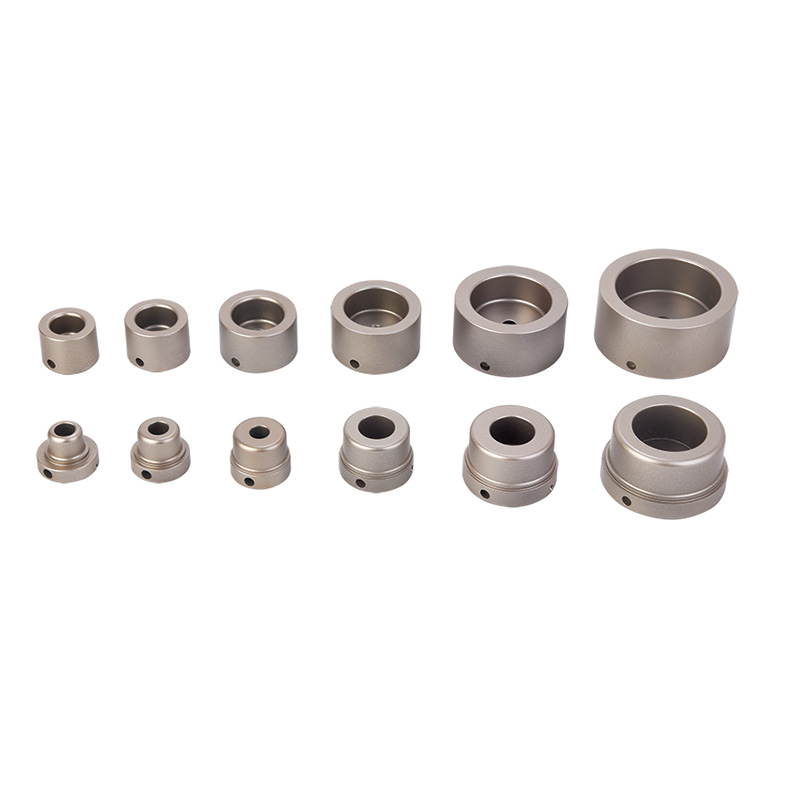 Máquina de soldadura por fusión de zócalo digital para tubos PPR de 63 mm con pantalla LED Esta máquina suelda tubos PPR de 63 mm con control de temperatura digital y pantalla LED, lo que permite el ajuste para diferentes materiales. Los casquillos recubiertos de PTFE y la calefacción estable garantizan uniones selladas y duraderas. Ver producto →
Más allá de la compatibilidad química y el método de unión, los equipos de adquisiciones deben evaluar la seguridad eléctrica del equipo, la disponibilidad de tomas y grifos de calefacción intercambiables, la facilidad de limpieza y la experiencia de exportación del fabricante. Un proveedor que también ofrece cortatubos, herramientas para biselar y alicates para anillos fríos puede ayudarle a estandarizar todo el kit de instalación en una sola línea.
Al elegir un proveedor, confirme que el equipo se envíe con el voltaje correcto para su mercado y que haya repuestos disponibles. Una tubería soldada es un activo a largo plazo; las herramientas que crean las uniones son parte de ese activo.
Las tuberías resistentes a productos químicos son una decisión del sistema. El material de la tubería debe corresponder al servicio químico, pero las uniones deben realizarse con el mismo cuidado. Seleccionar un termoplástico con excelente compatibilidad, preparar la superficie adecuadamente y utilizar una máquina de soldadura por fusión confiable con control preciso de la temperatura le brinda la mejor posibilidad de una instalación duradera y sin fugas.

 +86-158 6813 9123
 +86-571-82432777
 [email protected]
 No.7 Yangguang Road, Linpu Industrial Area, Hangzhou City, Zhejiang Province, China
Derecho de autor © 2024 Hangzhou Fuyi Tools Co., Ltd. Reservados todos los derechos.
| Fabricantes mayoristas de máquinas de soldadura por fusión PPR


